

Pêvajoya hilberîna bingehîn a germa-tevlihevkirina galvanîzekirî ya germ li dora "pêvajoya substratê → pêşdibistanên rûvî → galvanîzekirina germ → post-dermankirin → vekolîn û şandin" dizivire. Her gav hewceyê kontrolek hişk li ser rastbûn, paqijî û qalîteya xêzkirinê hewce dike da ku taybetmendiyên mekanîkî, berxwedana korozyonê, û lihevhatina lewheyên girêdanê peyda bike. Pêngavên taybetî wiha ne:
Hilbijartina substratê: Li ser bingeha asta voltaja (110kV/220kV/500kV/UHV) û barkirina binavkirî ya plakaya girêdanê, lewheyên pola yên bi hêza bilind a bi aliyoya nizm hilbijêrin ku standardên wekî GB/T 700 (Q235) û GB/T 1595) bi xwe ve girêdayî ye (Q34). standardan pêk tîne (dûrxistina şikestina paşîn ji ber kêmasiyên di substratê de).
Birîna maddî: Bi karanîna birîna agirê CNC, birîna plazmayê, an birîna lazerê, plakaya pola li gorî şiklê (çargoşe, sêgoşe, Y-, hwd.) xêzên sêwirana plakaya girêdanê di nav valahiyan de tê birrîn. Pêdiviyên sereke: Divê keviyên birrîn xêz bin, bê qermiçî, şikestin, an bermahiyên oksîdê bin, û xeletiya pîvanê divê di nav ± 1 mm de were kontrol kirin (ji bo ku rastbûna pêvajoyek paşîn piştrast bike).
Stamping: Ji bo lewheyên stûr an celebên ku hewcedariyên stresê yên zêde ne, valahiyên piştî qutkirinê hewce ne ku di çapxaneyek çêker an çapkirinê de werin danîn û ji hêla darvekirinê ve têne çêkirin da ku gewherên hundur ên metal safî bikin û hêza giştî baştir bikin.
Çûkên Çêkirinê: Bi karanîna makîneyên sondajê yên CNC an navendên makînasyonê, kunên pêlavan, kunên daleqandî, û pêvekên din ên pêwendiyê yên lewheyên germî yên galvanîzekirî yên germ-li gorî nexşeyan rast têne çêkirin. Toleransa qulikê di nav pola H12 de (± 0,15 mm) tê kontrol kirin, û xeletiya dûrbûna qulikê ji ± 0,5 mm kêmtir an wekhev e da ku lihevhatina rastîn bi pêlên însulatoran, kelemçeyan, û amûrên din re misoger bike. Kîvên kunê dorkirî ne (R Ji 2mm mezintir an wekhev e) da ku ji giraniya stresê ya ku ji ber keviyên tûj çêdibe dûr bikevin û pêşî li kombûna xêzkirinê di dema galvanîzekirinê de bigirin.
Qirêjkirina qiraxa: Kîvên birrîn, vebûn, û rûberên plakaya girêdanê bi karanîna tekerek an makîneya pîskirinê birijînin da ku qermiçî, fîşa, û nîşaneyên makînê ji holê rakin; Parçeyên deformandî ji nû ve şekil bikin û rast bikin da ku pê ewle bin ku xeletiya şilbûna plakaya girêdanê ji 2 mm / m kêmtir an wekhev e.
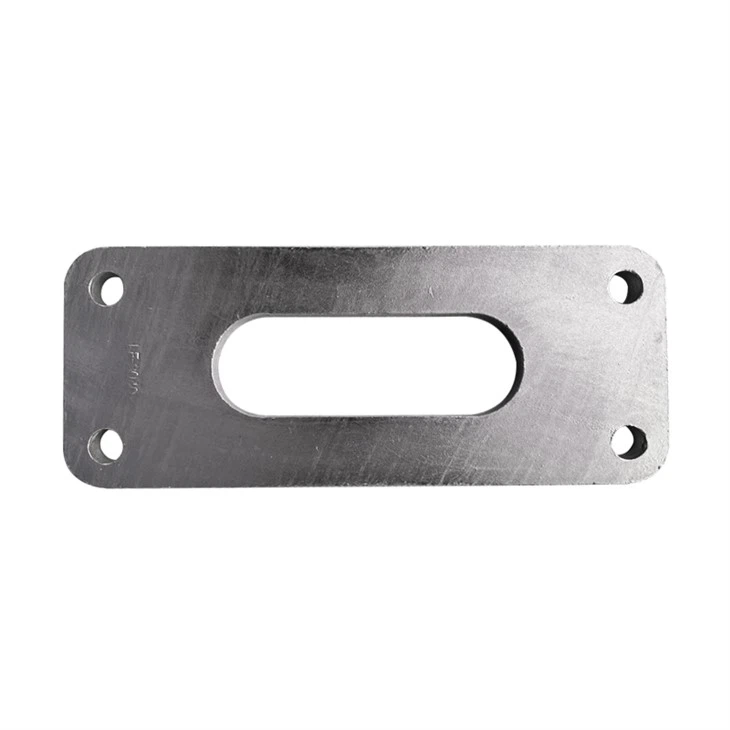
Degreasing alkaline: Peldanka girêdanê di nav tankek rûnê alkalîn de di 60-80 dereceyan de ji bo 10-20 hûrdeman bişon da ku rûnê rûnê rûnê, şilava birrîn û tozê jê bibe; bi ava paqij bi baldarî bişon da ku rûnê bermayî nemîne. Pickling ji bo rakirina rustê: Pelika girêdanê ya bêrûnkirî 15-30 hûrdem di nav tankek hilanîna asîda hîdrochloric% 15-20 de biçînin da ku pîvana oksîtê ya rûpî, rûxandin, û fîlima oksîtê ya rijandinê ji holê rakin; di dema tirşkirinê de bi rêkûpêk tevbigerin da ku li hin deveran neqewimî zuha nebin.
Dermankirina herikandinê: Pelika şuştinê têxin nav serşokê fluksê di 70-80 dereceyê de û 3-5 hûrdeman têxin nav avê da ku li ser rûxê fîlimek fluksê ya yekgirtî ava bikin. Ev fîlim dikare hewayê veqetîne û pêşî li oksîdasyona duyemîn a substratê bigire; ew di heman demê de tansiyona rûxara şilava zinc kêm dike, dihêle ku şilava zinc bi rengek wekhev rûyê substratê bigire.
Dermankirina binavkirina zincê: Dençeyek taybetî bikar bînin da ku plakaya girêdanê ya hişkkirî bi rengek vezîk têxin nav şilava zincê û wê 3-5 hûrdeman têxin binê avê da ku pê ewle bibin ku şilava zinc bi tevahî rûberê substratê şil bike û zincek bi metalurjîk ve girêdayî çêbike-tebeqeya hesinî + strukturek pêkhatî ya qata zinc a paqij. Ev di heman demê de pêvajoya herî girîng a di lewheyên yoke yên galvanîzekirî yên germ de ye.
Sarkirina çînkê ya kontrolkirî: Pelqên çîn-dinavkirî hêdî hêdî ji şilava zincê têne hilanîn, û şilava zinc a zêde ya li ser rûyê erdê ji hêla daliqandina lerzînek an kêrê hewayê ve tê hilanîn da ku stûrahiya çîmentoyê kontrol bike; Dûv re ew ji bo sarbûna bilez di depoyek ava sarkirinê de têne danîn, ku krîstalên xêzkirinê paqij dike û serhişkî û berxwedana liberdanê baştir dike;
Paqijkirin û paqijkirin: Piştî sarbûnê, firçeyek têl an jî tekera qijkirinê bikar bînin da ku girêkên zinc, şopên zinkê û nîşaneyên çîmentoyê yên li ser rûyê lewheyên yokê yên germ-dipêçin paqij bikin da ku rûyek xweş peyda bikin; Paqijkirina duyemîn a vebûnan pêk bînin da ku nehêle ku lihevhatina pêlavê bandorê li ketina gulikê bike.




